

Автомобильная промышленность
В автомобилестроении клинчинг применяют для соединения деталей из листового металла: направляющих, кронштейнов, кузовных элементов, усилителей, теплозащитных экранов и других узлов. Технология используется как в отдельных сборочных операциях, так и в автоматизированных линиях.
Автомобильные детали сильно отличаются по материалам и геометрии. Одна точка находится в нескольких сантиметрах от края, другая — глубоко внутри крупной панели. Поэтому оборудование здесь подбирают не только по усилию: важны вылет рамы, раскрытие рабочей части, доступ к детали, пластичность материалов и возможность встроить операцию в серийный процесс.
Клинч-соединение формируется холодным способом за счёт пластической деформации листов. Для высокопрочных и сложных многоматериальных пакетов дополнительно применяют другие механические технологии, в том числе проникающие заклёпки.
Что важно в автомобильном производстве
В одной конструкции могут сочетаться обычные и оцинкованные стали, алюминий, листы разной толщины и клеевые прослойки.
Для клинчинга имеет значение не только суммарная толщина соединяемых листов, но и пластичность каждого материала. Поэтому высокопрочные стали и низкопластичные сплавы требуют отдельной проверки. Если обычный клинч не подходит, можно рассматривать проникающую заклёпку.
Для автомобиля геометрия инструмента часто не менее важна, чем его усилие.
В линейке PRESS-STEEL есть компактные рабочие части с вылетом 35 мм, инструмент с вылетом 90 мм для более глубоких точек и крупная С-рама с вылетом 290 мм. Для стационарных операций предусмотрены решения с ещё большей рабочей зоной.
Это позволяет подбирать инструмент под реальное расположение соединения, а не адаптировать деталь под возможности одной модели.
В автомобильном производстве важна повторяемость всего процесса: фиксации детали, положения точки и рабочего цикла.
Рабочие части PRESS-STEEL можно использовать вручную, с подвесами и балансирами или включать в роботизированные и линейные комплексы. Например, RGI 3510-35G и RGI 4560-90 допускают интеграцию в автоматизированное производство.
Не каждый автомобильный узел рационально соединять одной технологией.
Для пластичных листовых материалов можно использовать клинчинг. Для сложных многослойных пакетов, сочетаний стали и алюминия или материалов с ограниченной пластичностью — проникающую заклёпку без предварительного сверления.
Так можно выбирать способ соединения исходя из конструкции узла, а не возможностей одного инструмента.
Примеры применения PRESS-STEEL в автомобильных деталях
Клинчинг применяют для направляющих, кронштейнов, кузовных элементов и защитных деталей. Возможность соединения проверяют с учётом материалов, геометрии узла и требований к изделию.
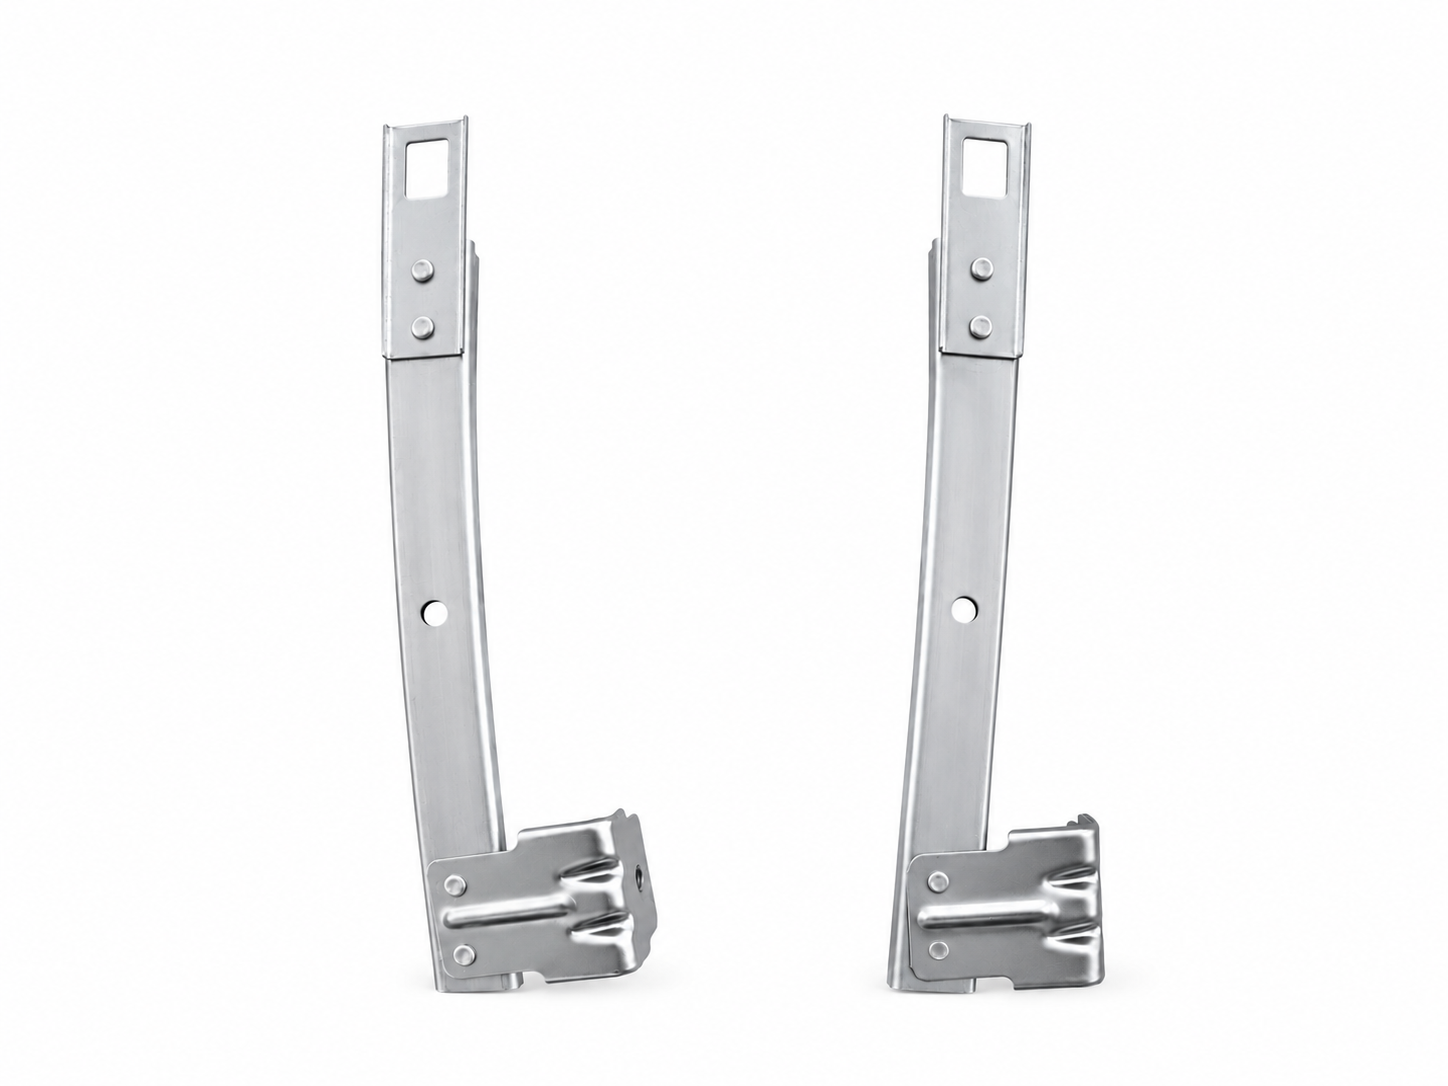
Направляющие стеклоподъёмников
Металлические кронштейны соединяют с направляющей несколькими клинч-точками. В такой детали важно точно зафиксировать положение кронштейна и сохранить геометрию направляющей. Клинчинг позволяет выполнить несколько одинаковых механических соединений без отдельного крепежа.
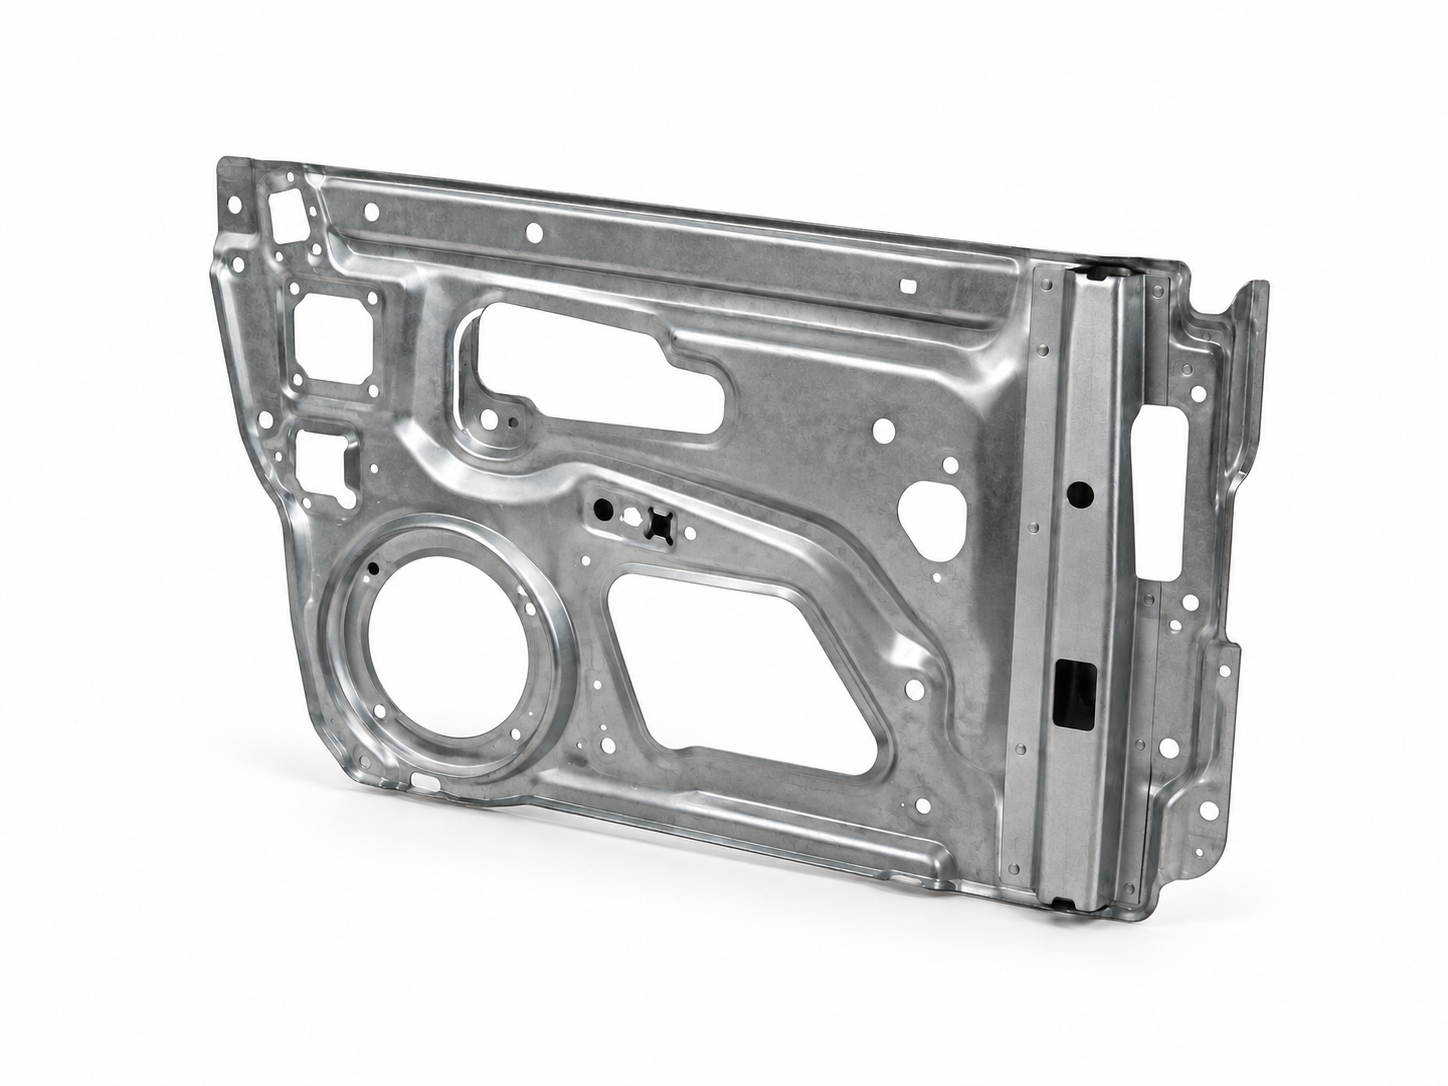
Кузовные панели и усилители
Для кузовной детали особенно важны материал пакета и доступ к месту соединения. Если точка расположена рядом с краем, достаточно компактной рабочей части. Чем глубже она находится внутри панели, тем больший вылет рамы требуется.
Именно поэтому для таких задач важен не один универсальный инструмент, а линейка с разной геометрией рабочей зоны.
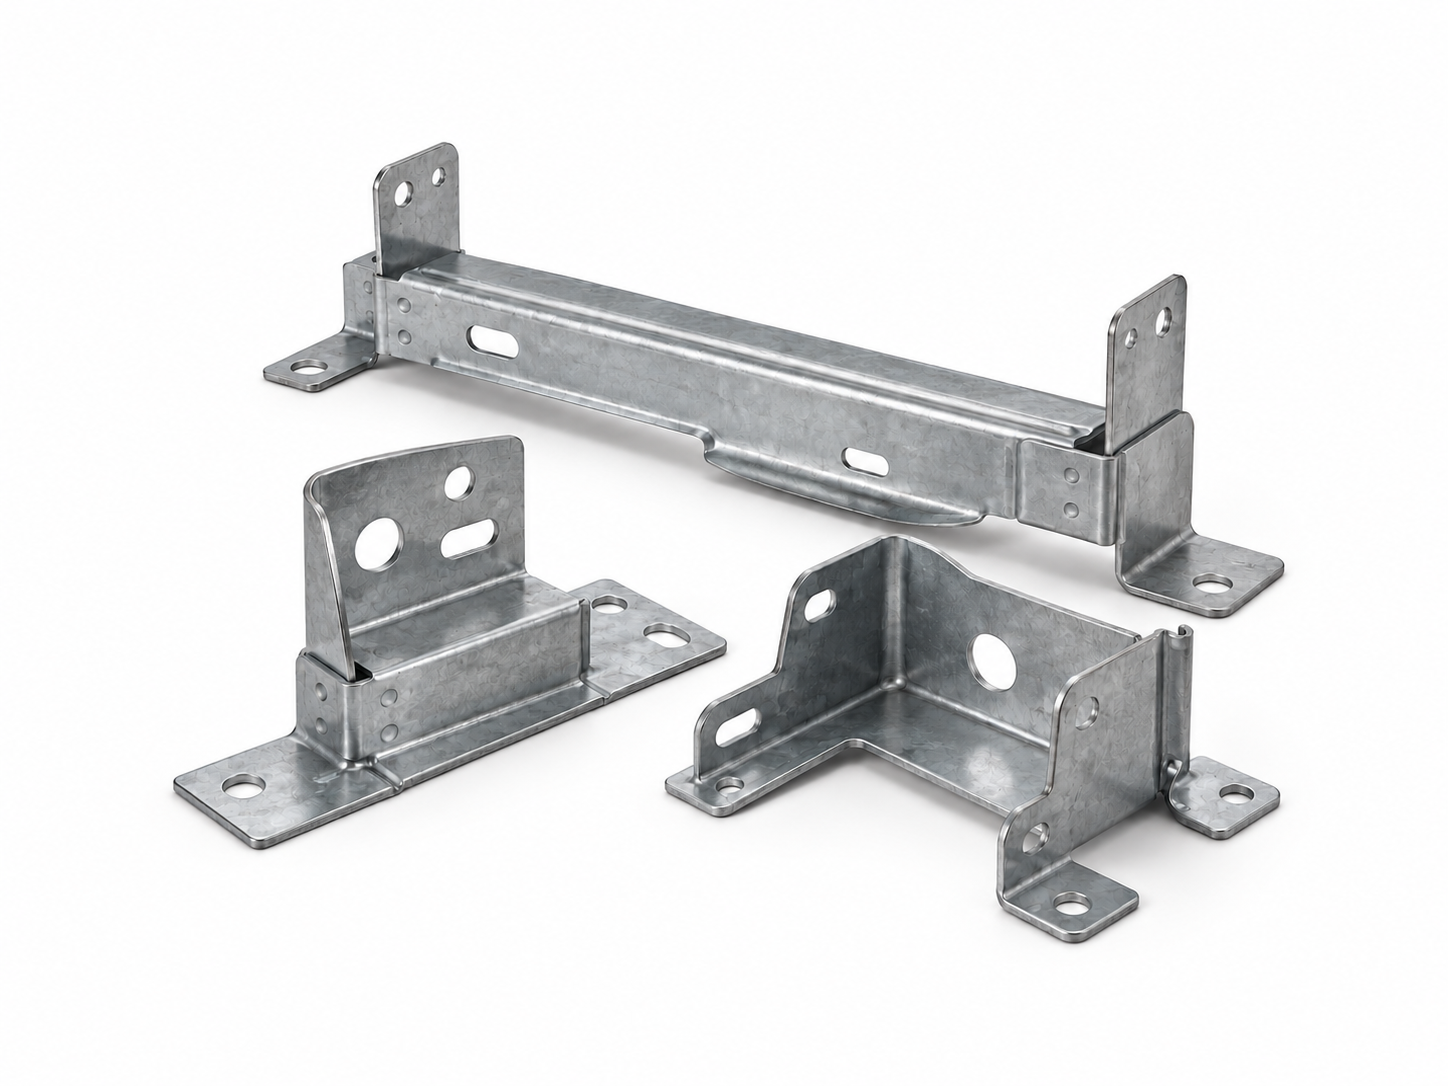
Кронштейны и элементы салона
Небольшие кронштейны, направляющие и детали салона могут иметь узкие отбортовки и ограниченное пространство для установки инструмента.
Для таких операций подходят компактные клинч-инструменты с коротким вылетом и возможностью работы в разных плоскостях.
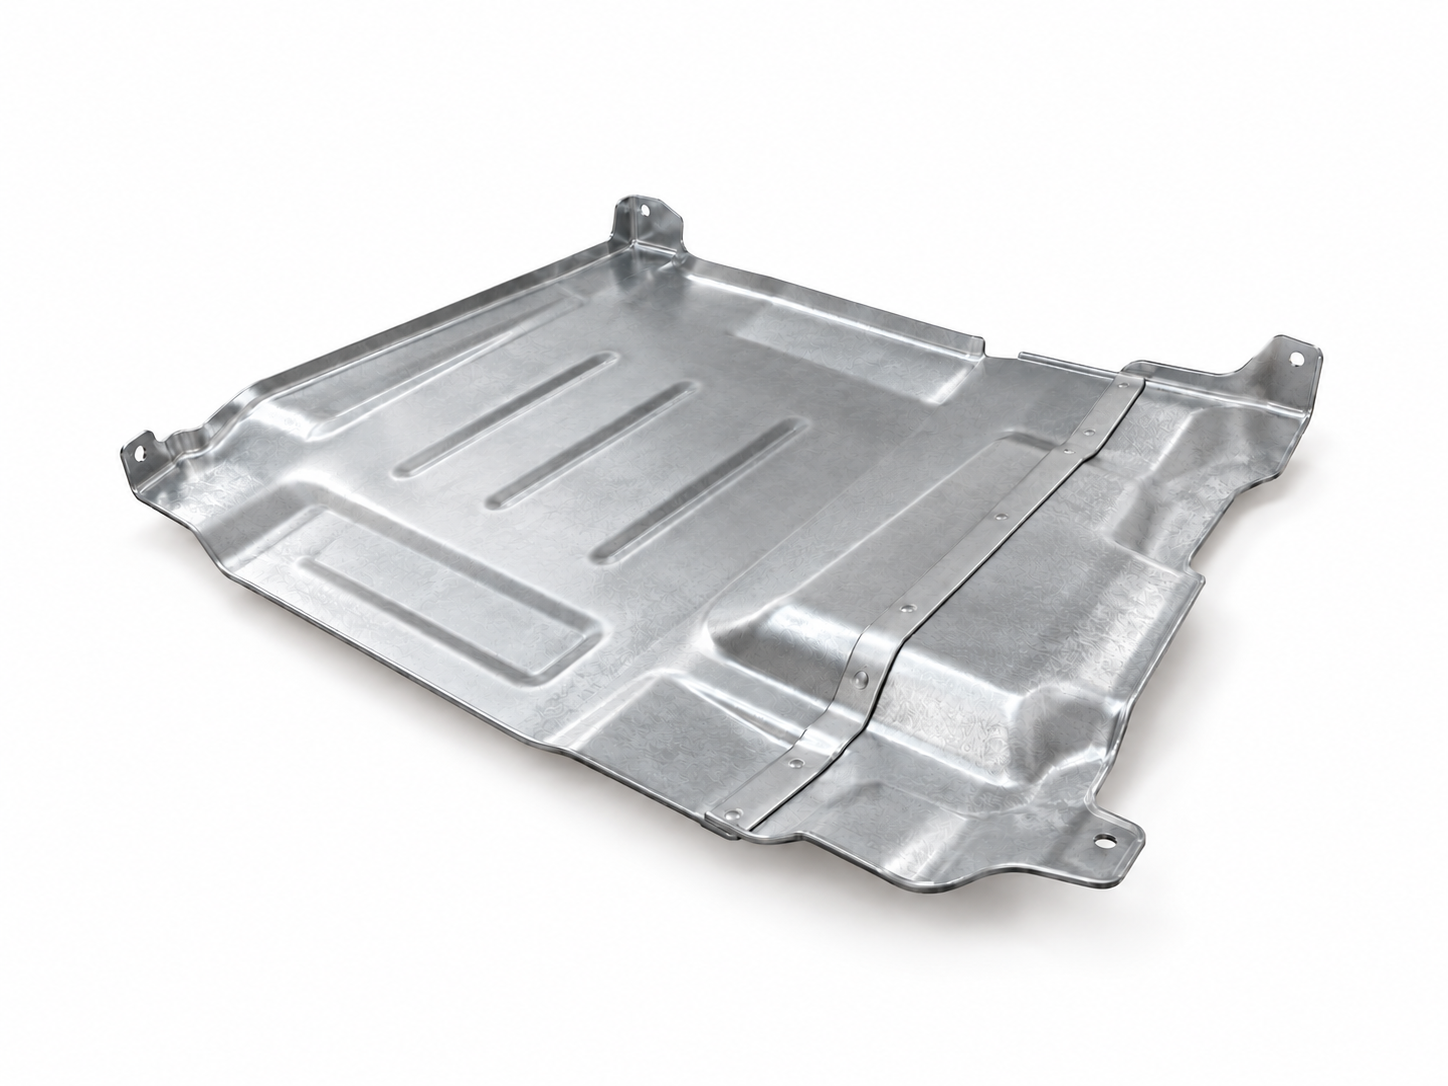
Защитные элементы
Клинчинг применяют и для тонколистовых защитных деталей автомобиля. Технология позволяет сформировать механическое соединение без отдельной заклёпки или сварочного нагрева.
Что учитывать при подборе оборудования
Материал и пластичность
В автопроме нельзя выбирать инструмент только по общей толщине соединяемых листов.
Нужно знать:
- материал каждого слоя;
- толщину;
- прочность и пластичность;
- наличие покрытия;
- сочетание разных металлов;
- наличие клеевого или другого промежуточного слоя.
Для ответственных деталей соединение проверяют на образцах из материалов, которые будут использоваться в серии.
Глубина расположения точки
Один из основных параметров — расстояние от края детали до соединения.
Для точки у края подходит компактная рама. Для более глубокого соединения нужен увеличенный вылет.
В линейке PRESS-STEEL можно закрыть несколько уровней:
- 35 мм — компактные узлы и ограниченный доступ;
- 90 мм — более глубокие точки и крупные отбортовки;
- 290 мм — крупные кузовные детали и элементы салона;
- до 400 мм — стационарная работа с крупными панелями.
Выступы и отбортовки
Важно не только расстояние от края. Инструмент должен физически пройти к точке.
Например, RGI 4560-90 имеет предварительный ход 50 мм и раскрытие, позволяющее работать с изделиями с отбортовками до 100 мм. Для деталей с выступающими краями используются и G-образные рамы.
Организация рабочего места
Масса инструмента тоже влияет на способ его применения.
Лёгкие модели можно перемещать вручную. Для более тяжёлых рабочих частей используют балансиры и 2D/3D-подвесы. Это позволяет перемещать инструмент вокруг детали и фиксировать его в нужном положении.
Для RGI 4560-90 предусмотрен 3D-подвес, позволяющий позиционировать инструмент по трём осям.
Оборудование PRESS-STEEL для автомобильного производства

PRESS-STEEL RGI 3510-35G
Для кронштейнов, направляющих и других деталей с ограниченным доступом. Компактную рабочую часть можно использовать вручную или включать в автоматизированный комплекс.
Подробнее →
PRESS-STEEL RGI 4560-90
Для точек на средней глубине и деталей с крупными отбортовками. Подходит для работы с подвесом и балансиром, а также интеграции в автоматизированный комплекс.
Подробнее →
PRESS-STEEL RGI 5035-290
Для глубоких точек на крупных кузовных деталях и элементах салона. Инструмент можно использовать с подвесом для перемещения рабочей части в разных плоскостях.
Подробнее →
PRESS-STEEL SPP 45110-400
Для крупных панелей и повторяющихся операций на стационарном участке. Во время работы деталь перемещают относительно пресса.
Подробнее →
Пресс для проникающих заклёпок PRESS-STEEL
Для сложных многоматериальных пакетов, когда требуется соединение проникающей заклёпкой. Возможны автоматизация и работа совместно с клеевыми системами.
Подробнее →Что входит в решение для серийного производства
Для серийного участка важно подобрать не только сам инструмент, но и рабочую оснастку, способ позиционирования детали и вспомогательное оборудование.
В решение могут входить:
- пуансон и матрица;
- пневмогидроусилитель;
- балансир или подвес;
- система подготовки воздуха;
- рабочее место или специализированная стойка;
- модуль автоматизации.
«Новые Инженерные Технологии» подбирают конфигурацию оборудования под конкретную деталь, объём производства и требования технологического процесса.
PRESS-STEEL для кузовного ремонта
Для кузовного ремонта особенно важны компактность инструмента, доступ к повреждённому участку и возможность работать с деталями сложной геометрии.
Для таких задач могут рассматриваться компактные модели PRESS-STEEL, включая RGI 3510-35G и RPI 8034-38G.
При этом способ соединения при ремонте необходимо сверять с технологией, предусмотренной производителем конкретного автомобиля. Заводской способ сборки не всегда должен повторяться при восстановительном ремонте тем же методом.
Как подбираем решение
Передайте чертёж, 3D-модель, фотографии или образец детали.
Для предварительного подбора нужны материалы соединяемых элементов, их толщина, расположение точек, требования к соединению и планируемый объём производства.
Оцениваем, подходит ли клинчинг для конкретного узла или требуется другой способ соединения.
Учитываем материалы, доступ к точке, геометрию детали, характер нагрузки и требования к готовому изделию.
Определяем необходимое усилие, вылет и геометрию рамы, пуансон и матрицу, а также формат рабочего места.
Для серийного производства дополнительно учитываем эргономику оператора, позиционирование детали и возможность автоматизации.
Оцениваем формирование точки, механические характеристики и стабильность соединения на материалах, соответствующих серийному изделию.
После проверки определяем параметры контроля и конфигурацию оборудования для запуска в производство.
Частые вопросы
Какой вылет инструмента нужен?
Вылет подбирают по расстоянию от края детали до точки соединения и геометрии самого изделия. Для глубоких панелей и крупных элементов могут потребоваться инструменты с увеличенным вылетом или стационарные прессы.
Можно ли соединять сталь и алюминий?
Для некоторых сочетаний разнородных материалов клинчинг применим, но возможность соединения зависит от толщины, пластичности и свойств конкретных материалов. Для таких задач требуется отдельный подбор оснастки и проверка на образцах.
Можно ли встроить PRESS-STEEL в автоматическую линию?
Да. Рабочие модули и специализированная оснастка могут использоваться в составе автоматизированных производственных участков. Конфигурация разрабатывается под конкретное изделие, расположение точек и требуемый цикл производства.
Подберём решение под вашу деталь
Для предварительного подбора отправьте:
- чертёж или 3D-модель;
- материалы и толщину соединяемых элементов;
- расположение точек соединения;
- требования к прочности;
- планируемый объём производства.
Специалисты «Новых Инженерных Технологий» оценят возможность применения клинчинга и подберут инструмент PRESS-STEEL, рабочую оснастку и формат организации производственного участка.
→Подобрать решение


